首页 / 制造工艺
从原材料到出厂检测,全程可查。
一支雨刮是四种原材料和十几个工序决定的。这一页展示我们供应的每一对雨刮如何制成——胶条配方、钢条、模具、装配顺序,以及一批货出厂前必须通过的五项检测。
跳到视频中的某一工序:
原材料。
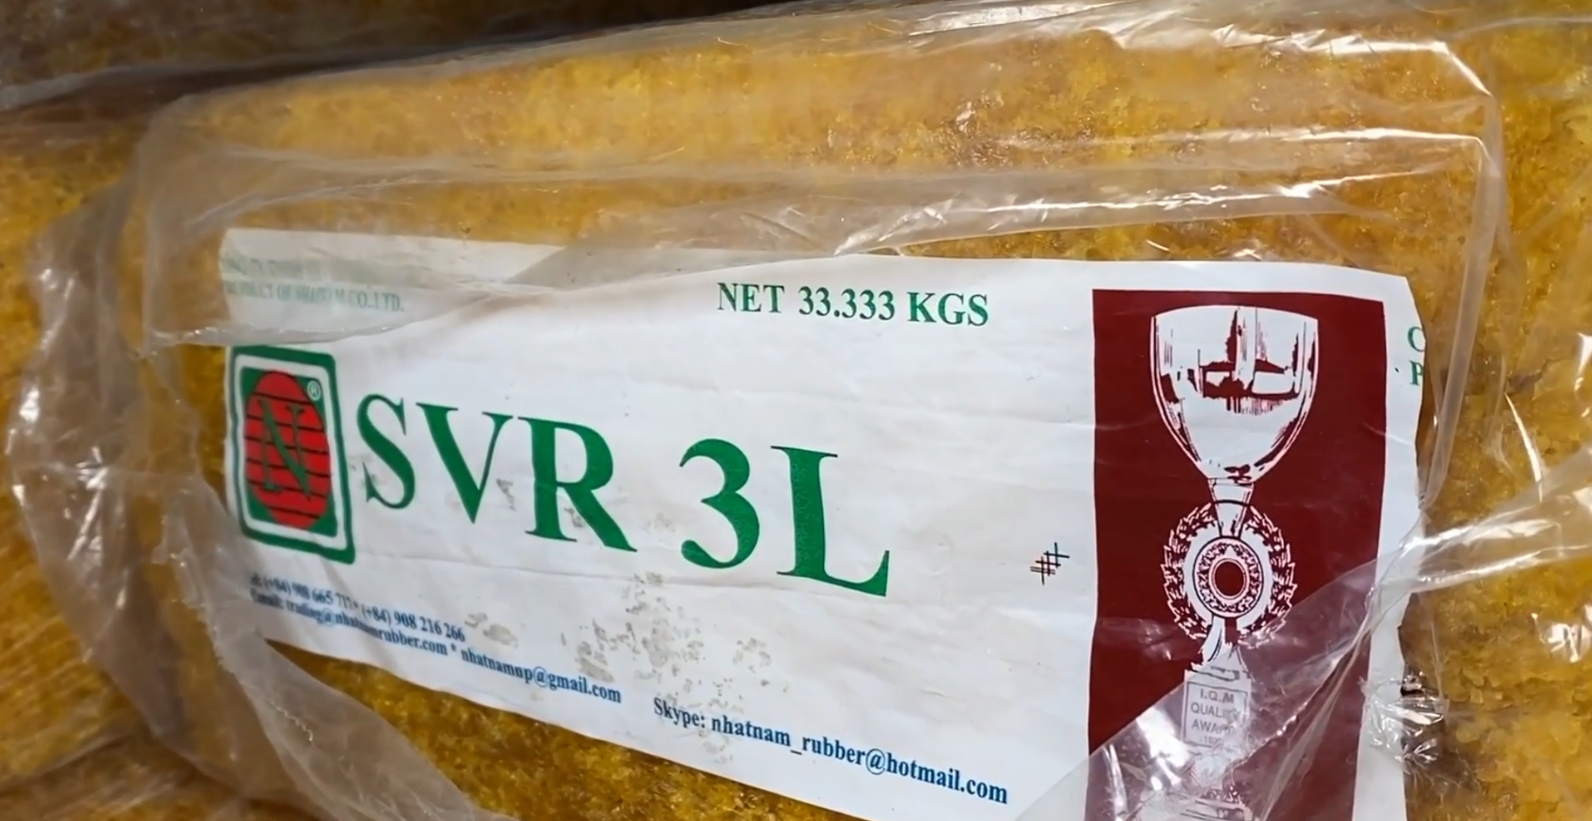
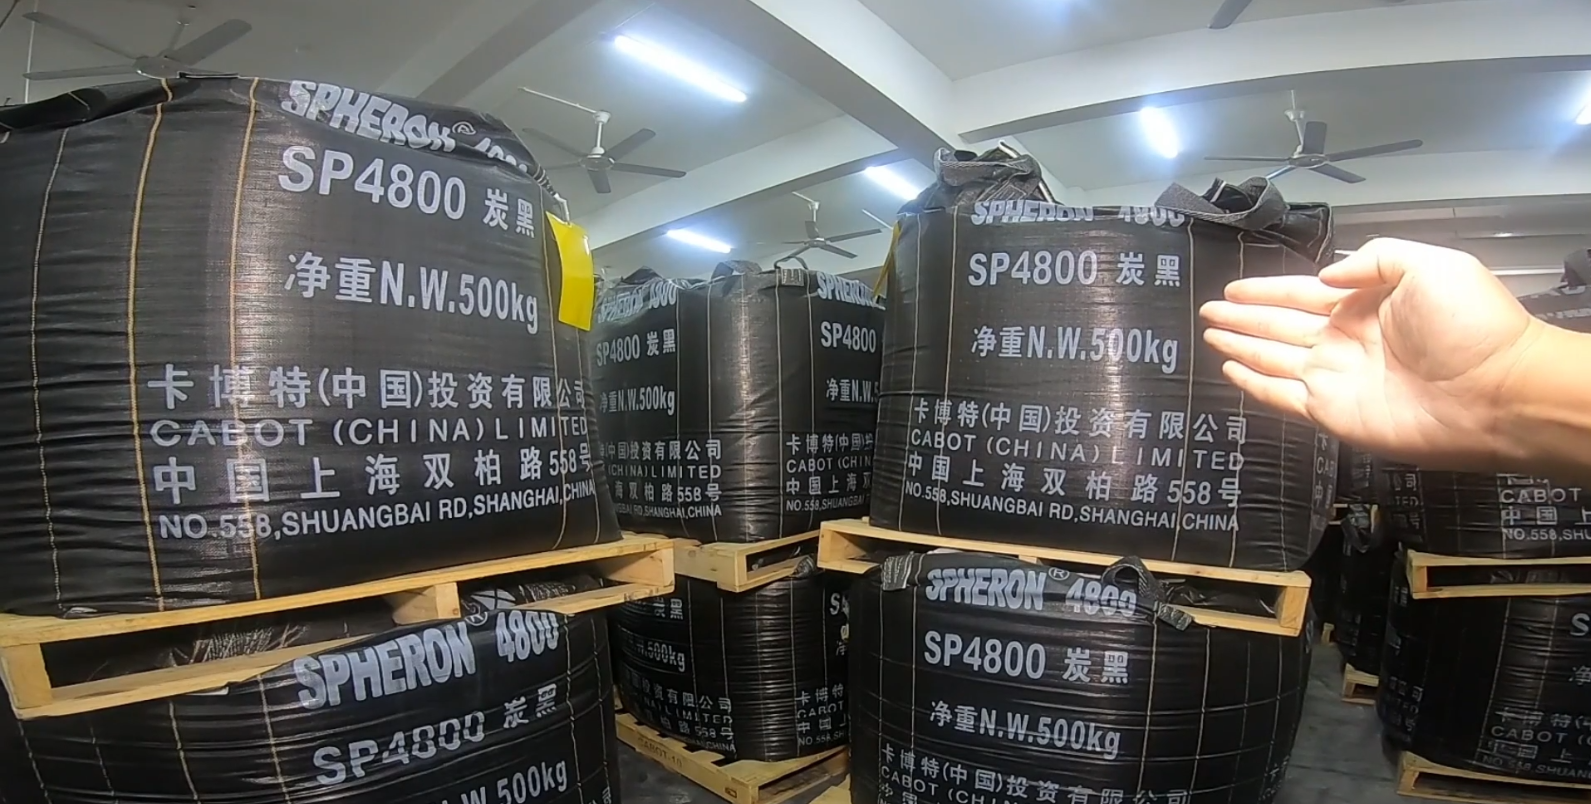
胶条原料选用越南大金杯天然橡胶,炭黑来自美国卡博特,按约 1:10 配比混炼;钢条来自比利时钢厂,该厂同时为多家老牌车企供应原厂雨刮钢条。塑料件只用全新树脂——回料和再生料无法满足我们对颜色稳定性的要求。
材料在开机之前就已经决定,后面每一道工序都继承它的品质。
胶条。
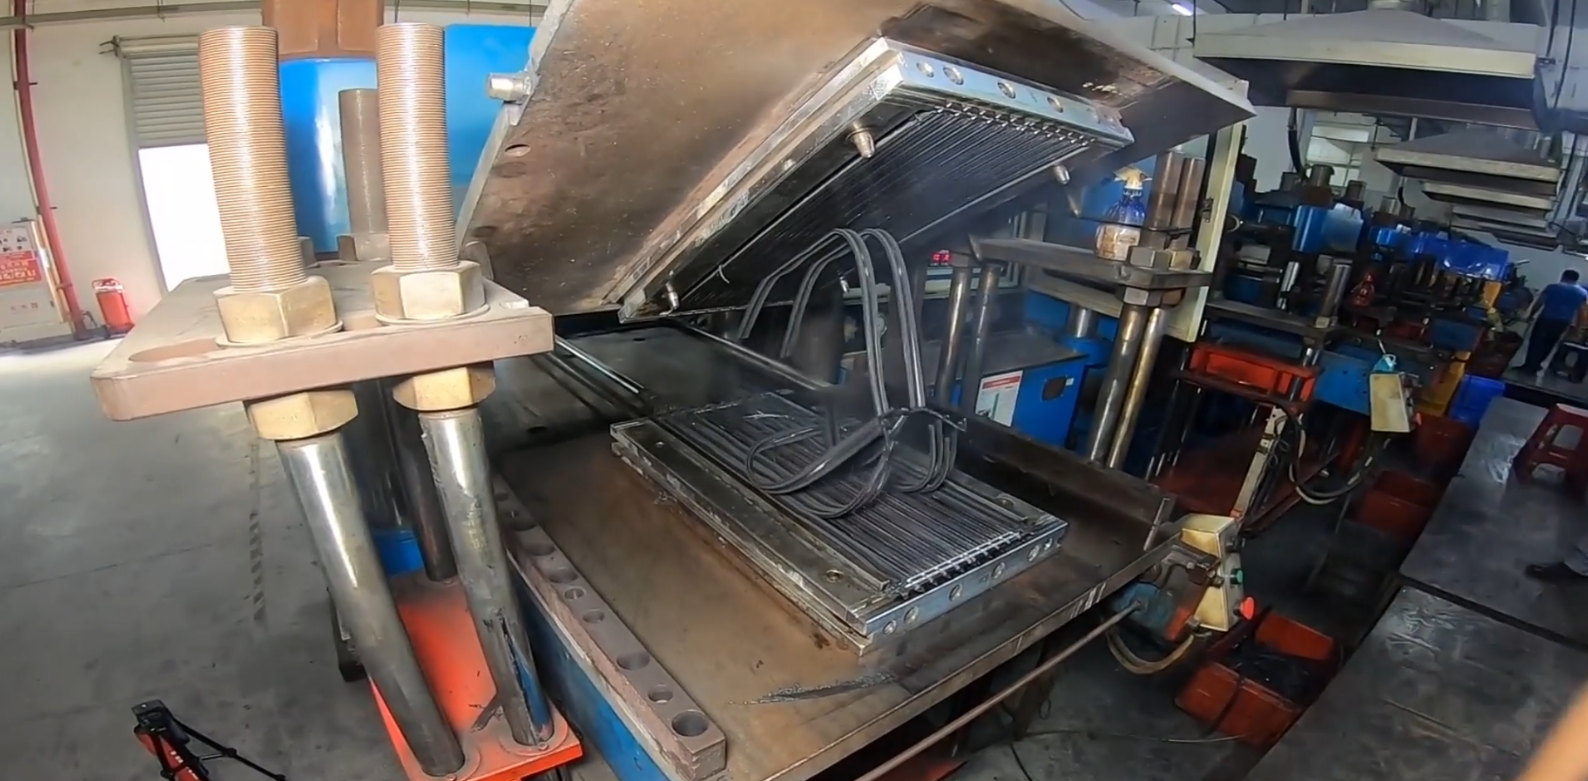
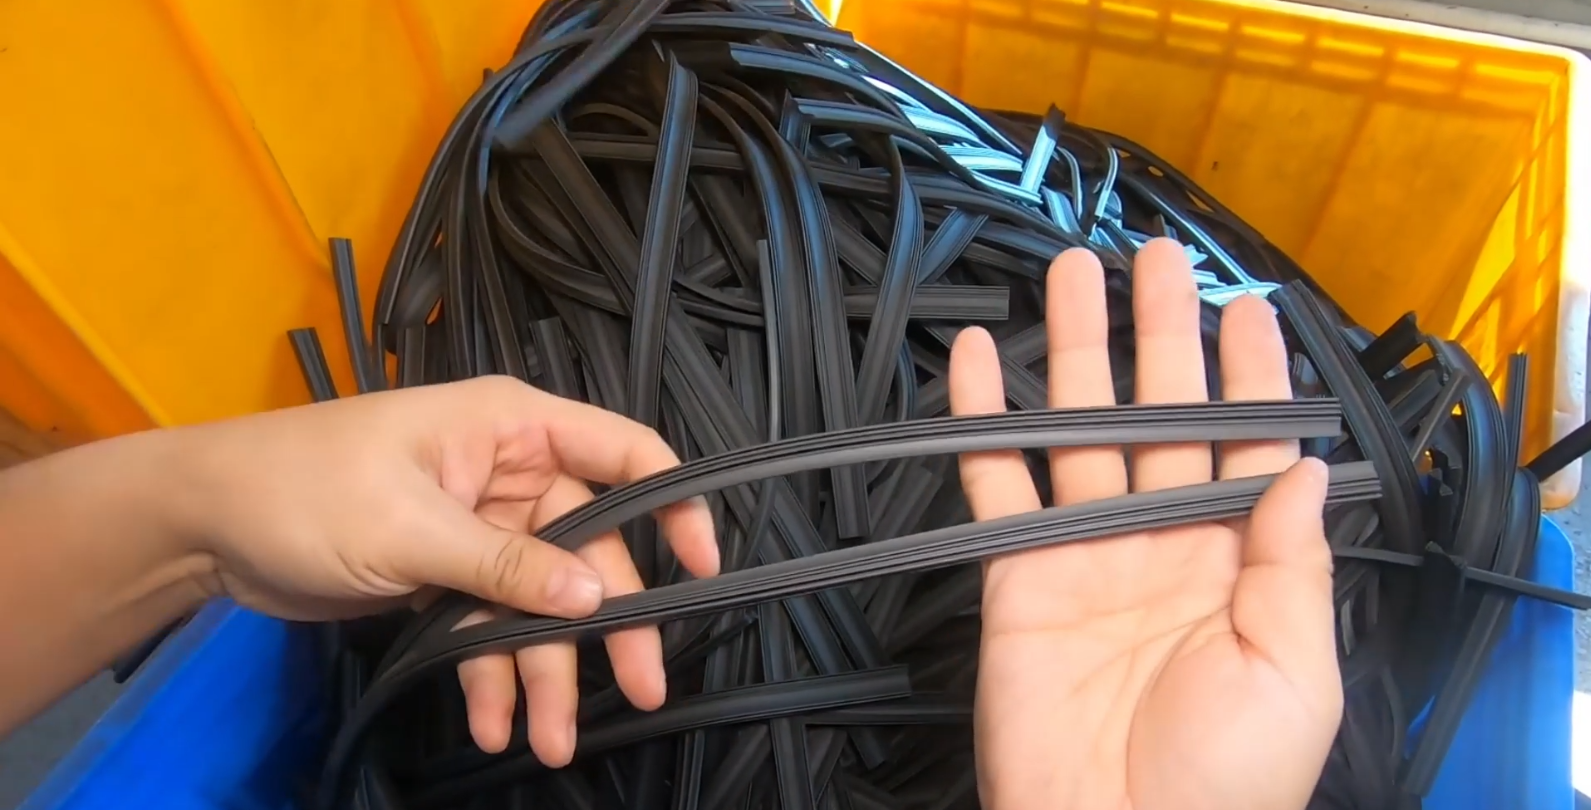
胶条是整支雨刷唯一接触玻璃的部件。胶料在密炼机内混合、经开炼机反复压片至少五次后,用单模模具在 180°C 下硫化 200 秒,一次出 10 对。单模单次产量更低,但厚度更均匀。硫化后每根胶条都要经过酸洗粗化与石墨喷涂两道工序——石墨涂层消除摩擦阻力,是雨刷无异响的原因。
未处理的胶条拖滞、发响;处理后的胶条干刮顺滑无声。差异在视频里有直观对比。
钢条。
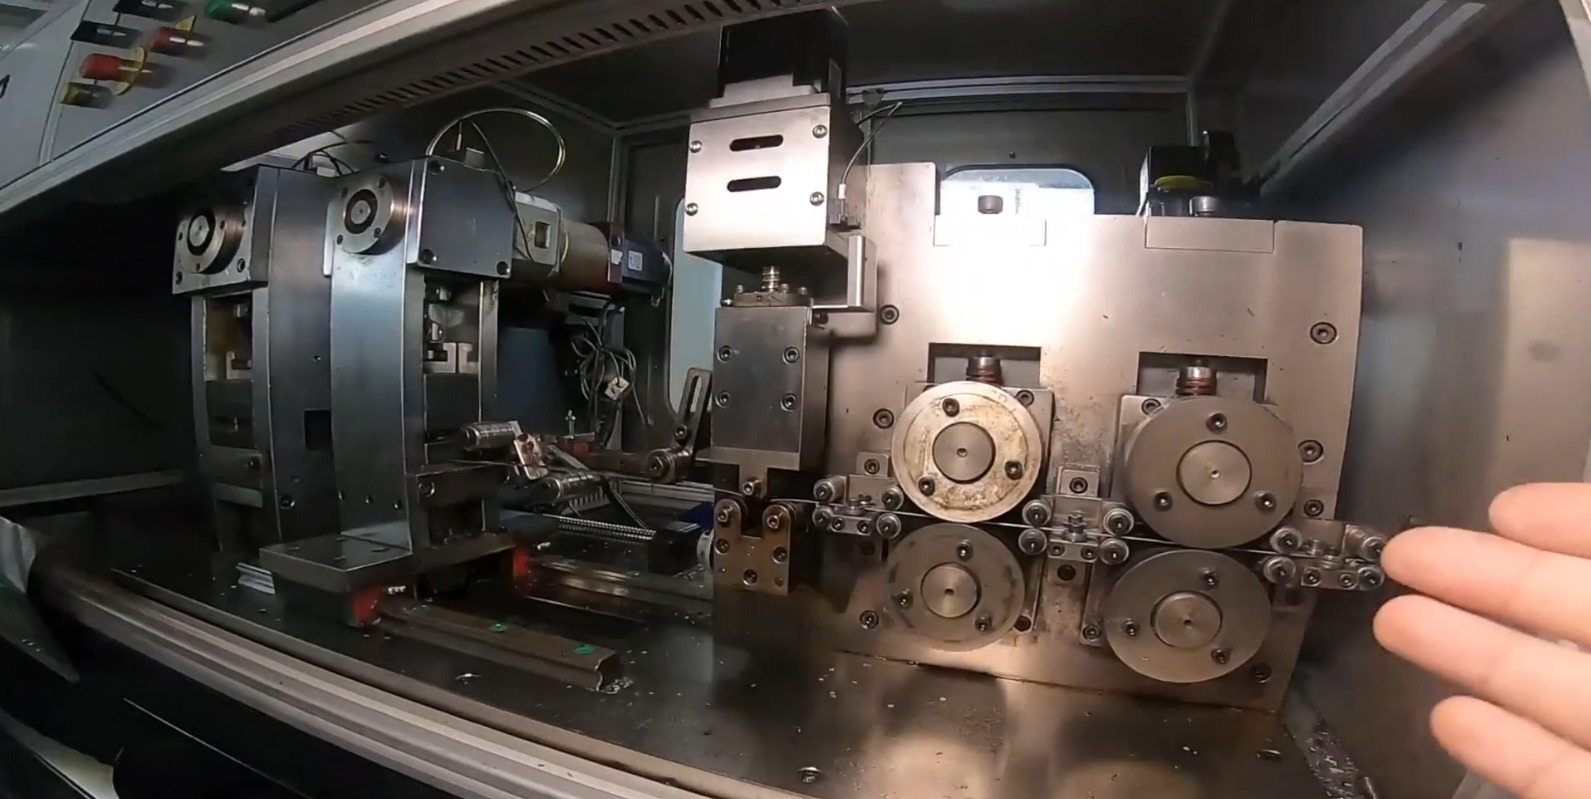
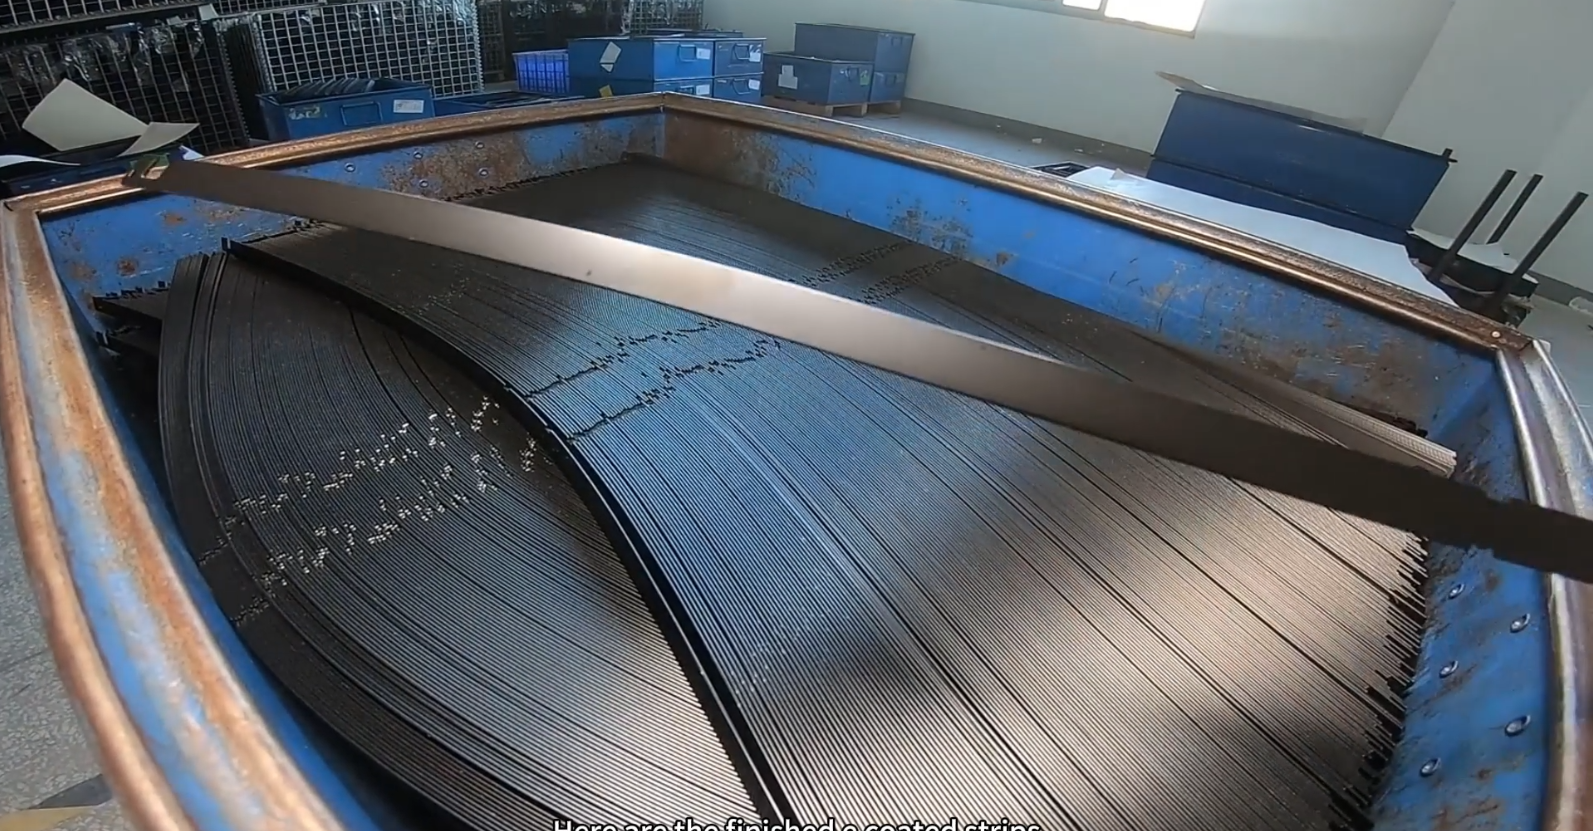
钢条决定雨刷能否贴合玻璃弧度。钢卷按车型定制的长度与弧度模具裁切,模具库超过一万套。裁好的钢条全部进入电泳池,通过直流电场让漆膜附着——附着力远强于普通喷漆,与汽车车身第一层防腐为同一工艺。电泳提高成本,但显著降低海边盐雾环境下的锈蚀返修。
电泳层提高成本,换来的是耐腐蚀——这笔账我们选择承担。
外壳与卡扣。
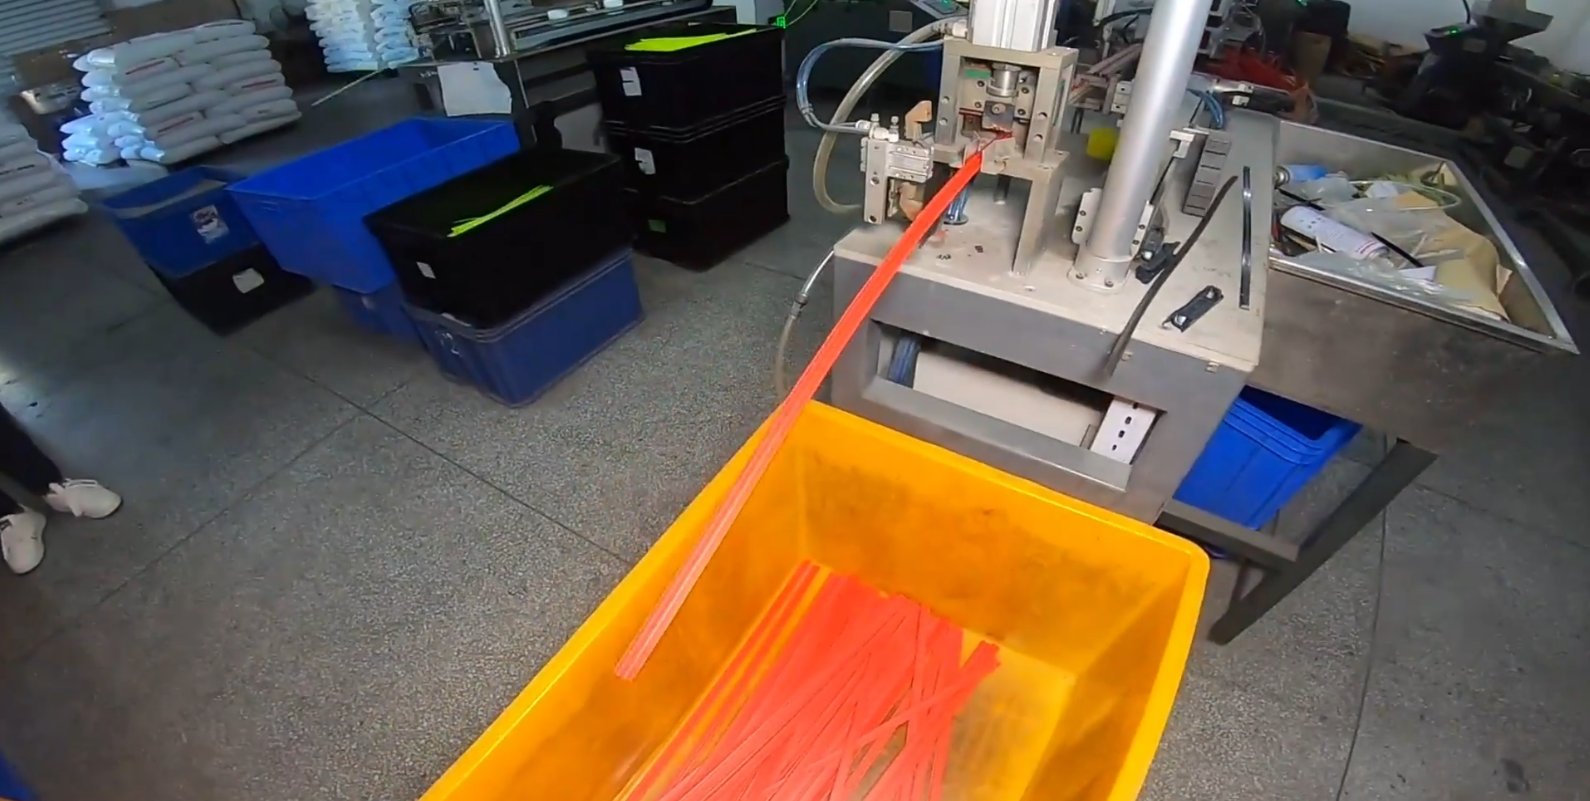
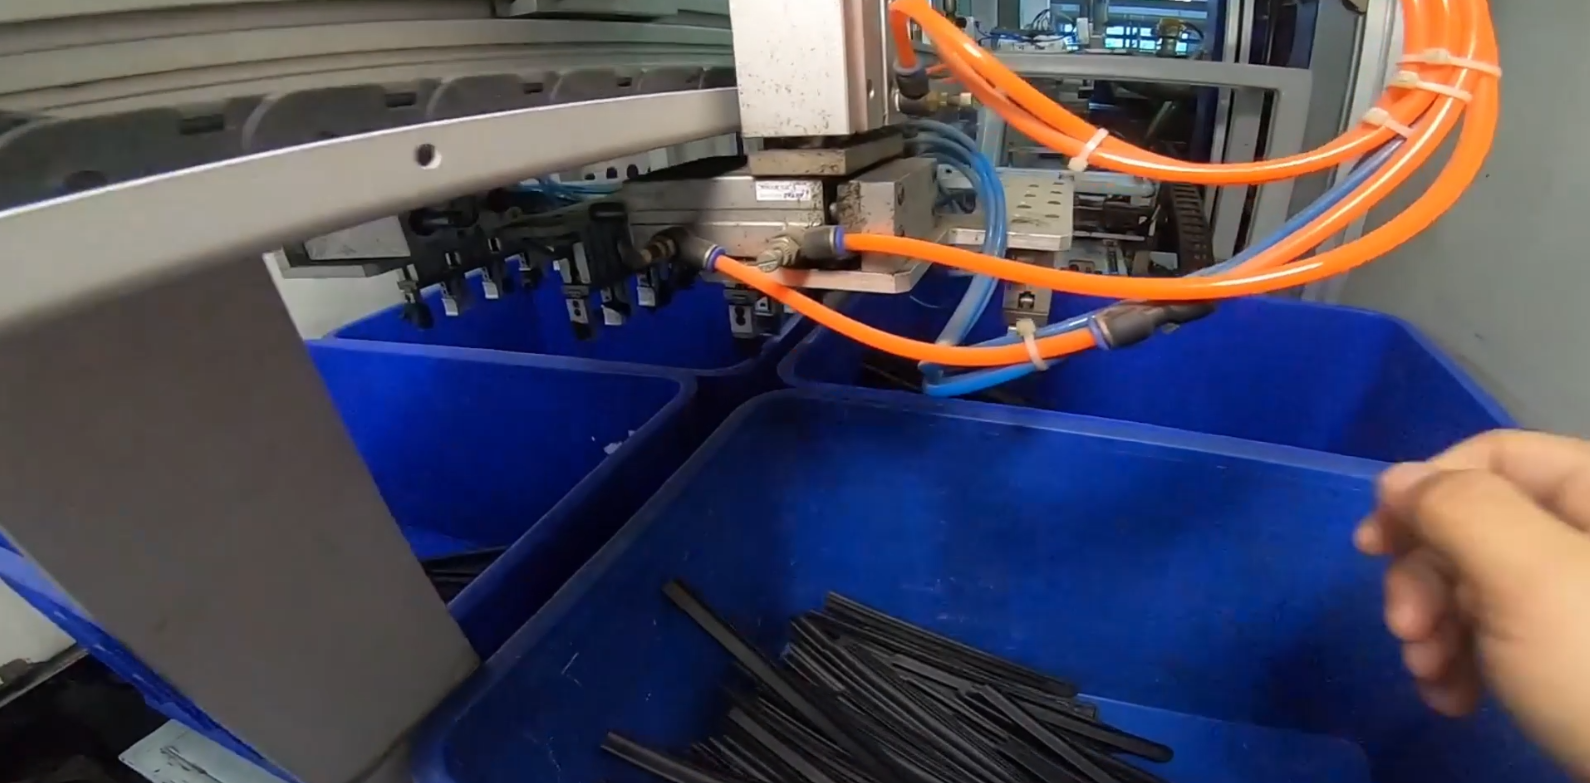
导流板外壳与连接卡扣由自有模具车间开模、数字化注塑机生产,十几秒一副导流板,机器人自动切割。模具车间在厂内,新款车型上市后可以快速开发对应模具,不必排队等第三方——这也是我们能够覆盖 Hilux、Land Cruiser、Patrol 等 GCC 主流车队车型的原因。
模具自研自产,缩短“新车上路”到“现货适配”的时间差。
组装。
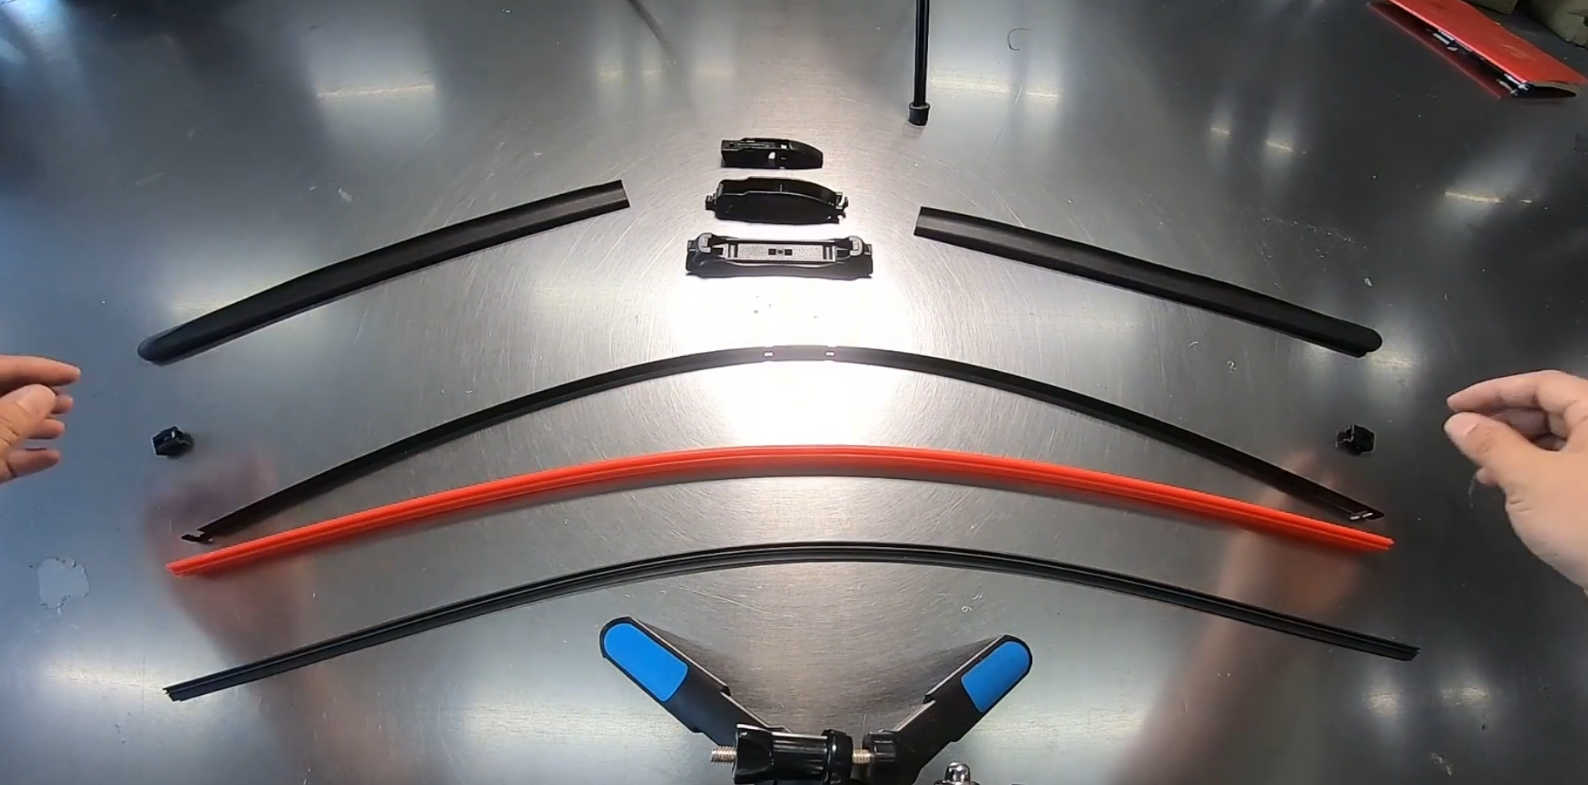
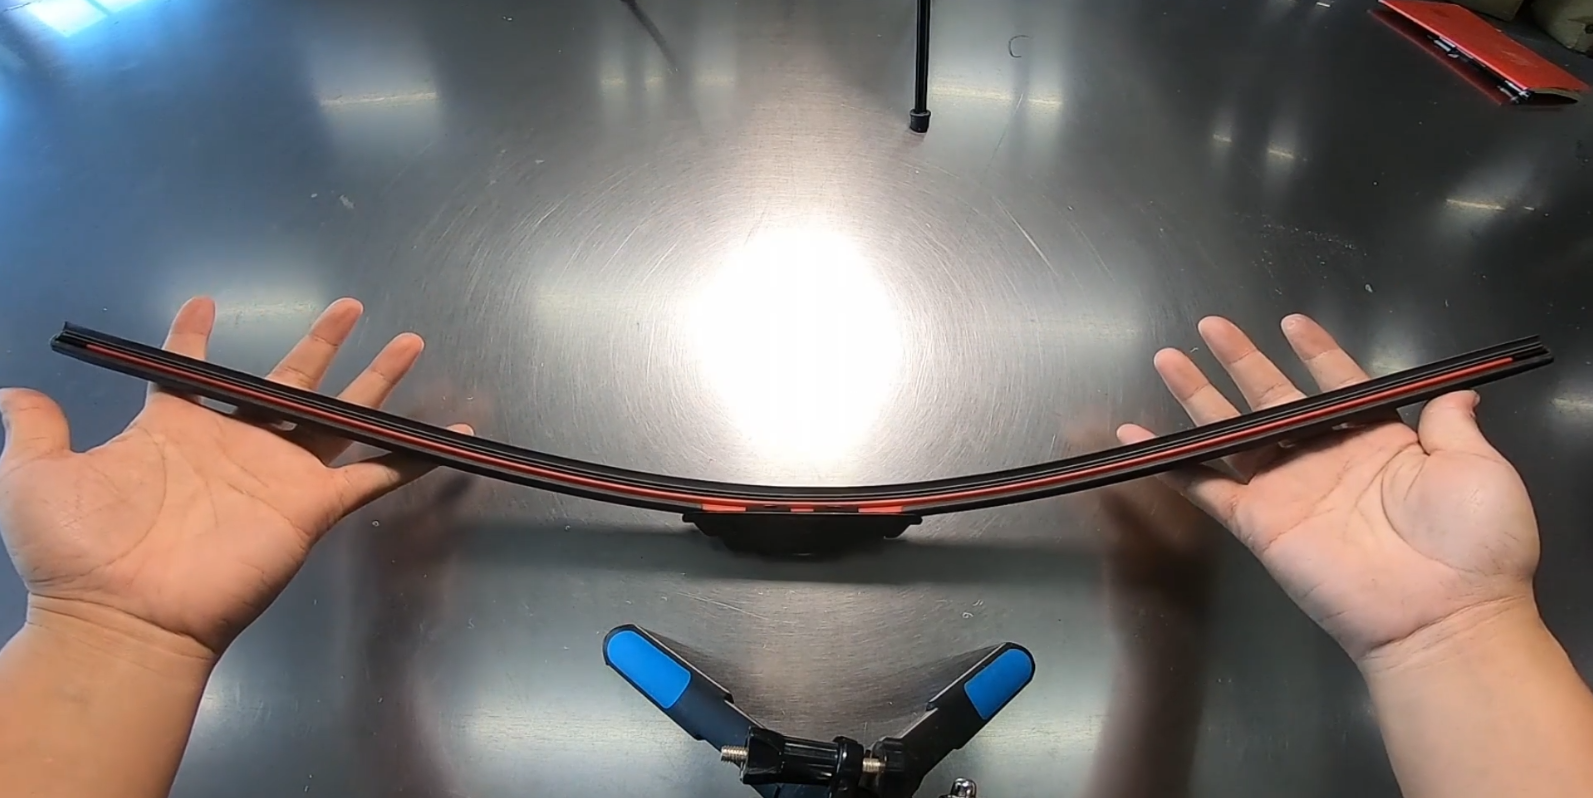
装配顺序固定:钢条先插入夹板一半,在卡槽内装入金属卡簧后推到底;一端装定位卡扣,另一端装入雨刷臂底座,底座行至中部与卡簧锁定后无法左右移动;导流板对准夹板卡槽推入,装上雨刷臂固定卡扣;最后将胶条卡槽对准夹板卡槽推入,末端扣入定位卡扣。
每个卡点只有一个正确位置,视频按生产速度完整演示了这套顺序。
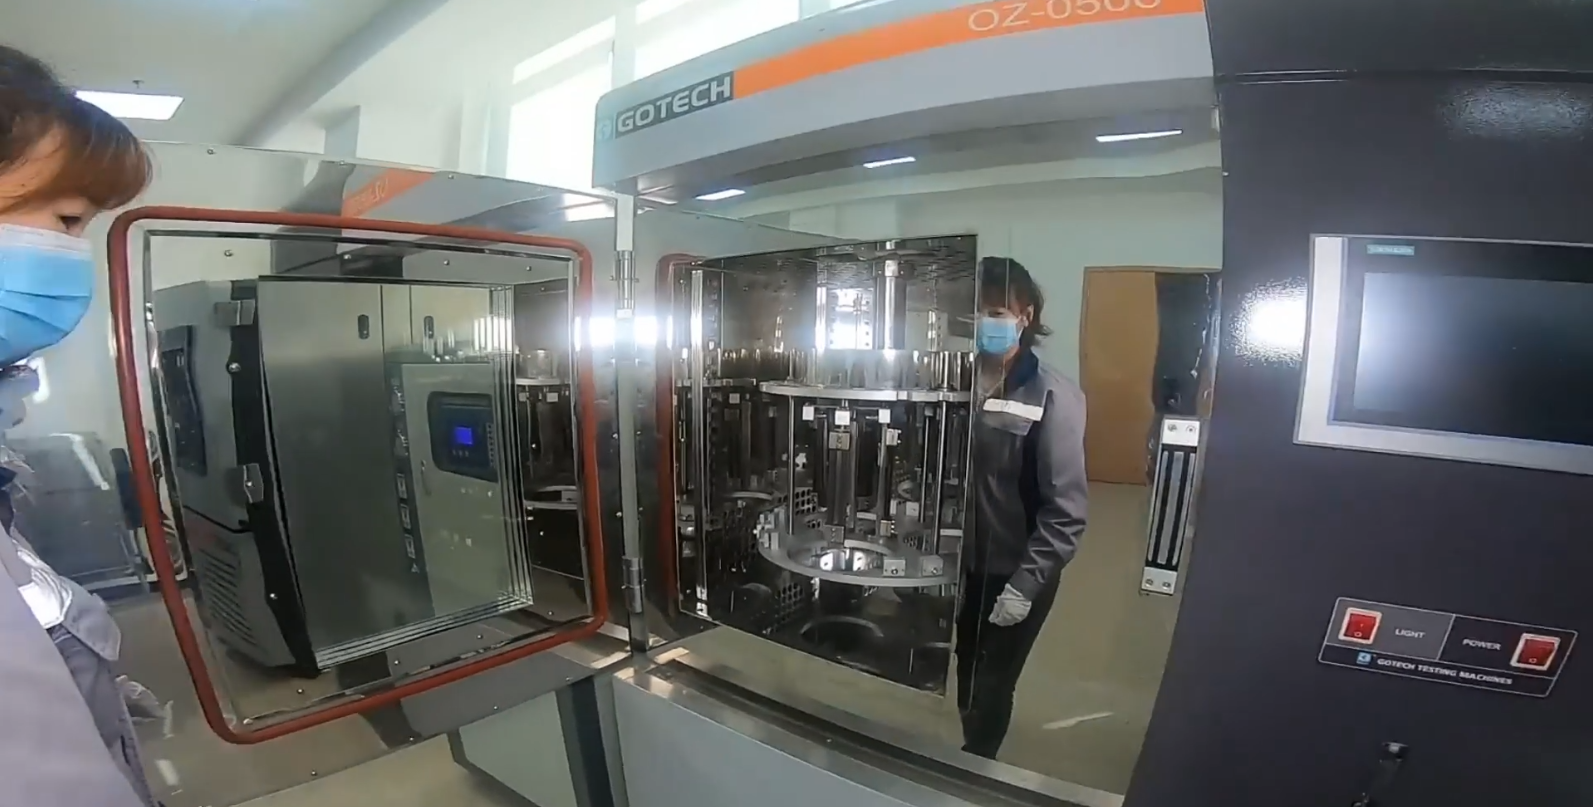
五项出厂检测。
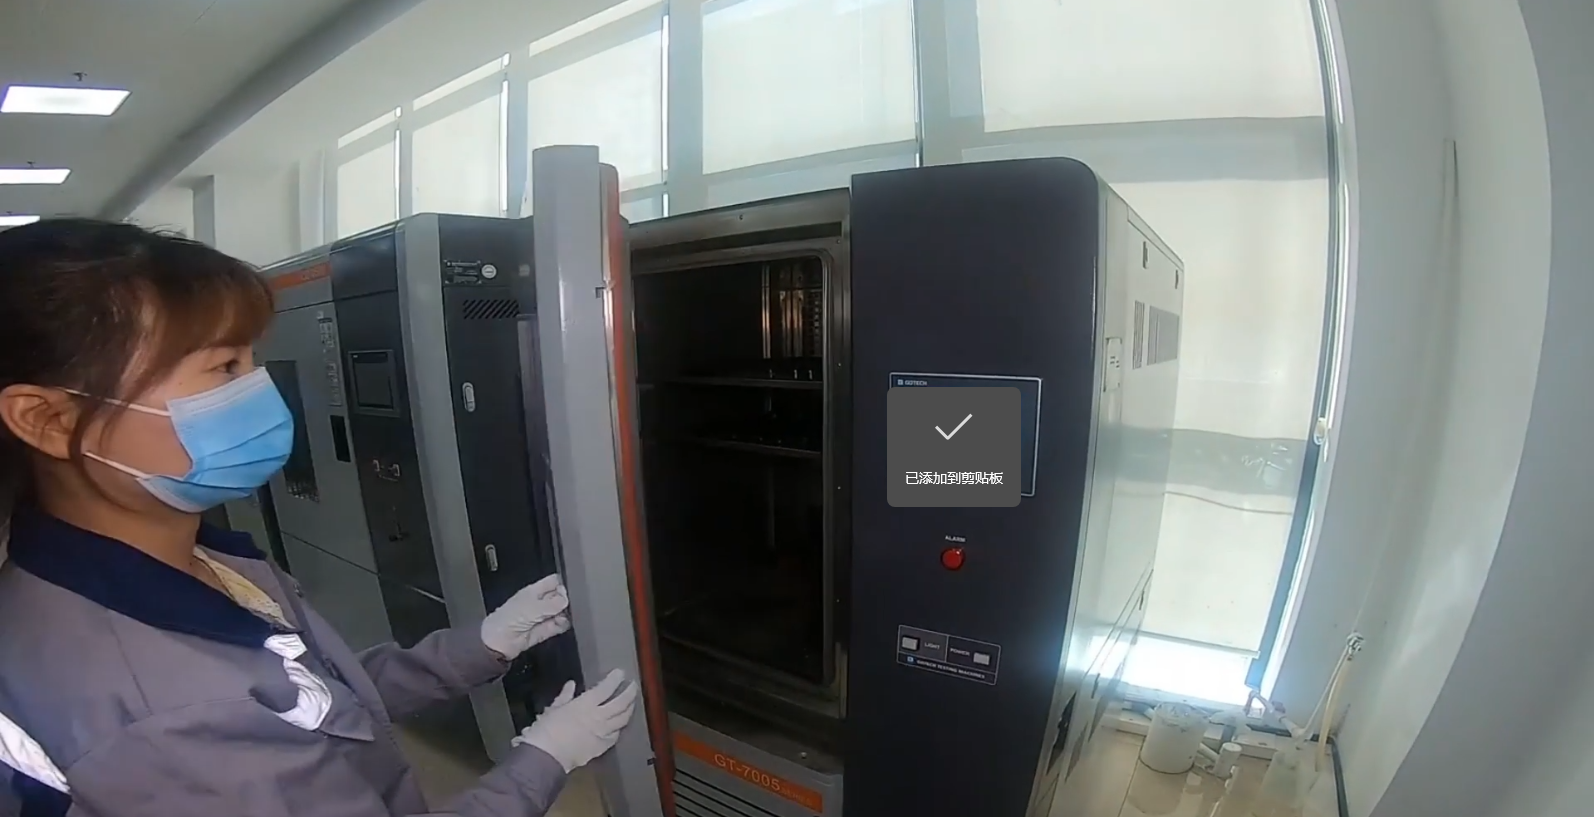
每一批、同一个顺序、封箱之前。
高低温循环
−40°C 至 +80°C · 72 小时整支雨刷循环后检查是否融化或冻裂。
抗臭氧
50pphm · 72 小时胶条在 5 倍放大下检查臭氧老化皲裂。
抗紫外线
强 UV · 72 小时塑料外壳与卡扣检查老化与降解。
刮刷耐久
100 万次全程无异响、无残留水痕。
盐雾
48 小时 · 不生锈钢条置于高浓度盐雾环境。